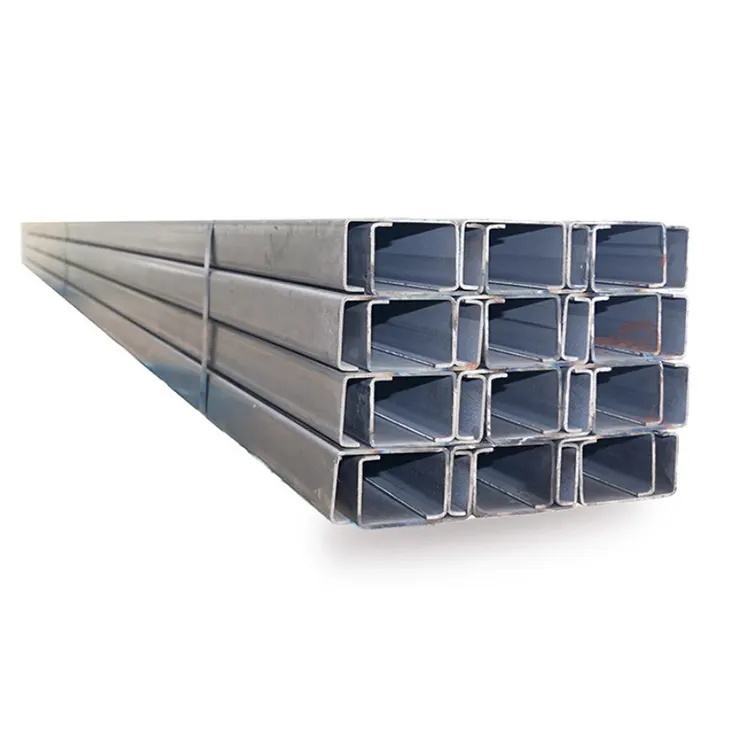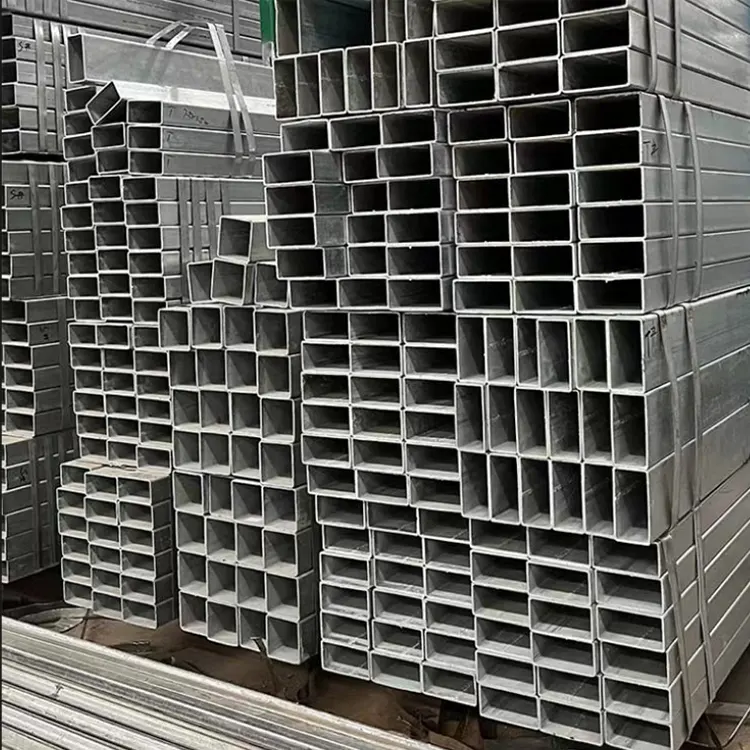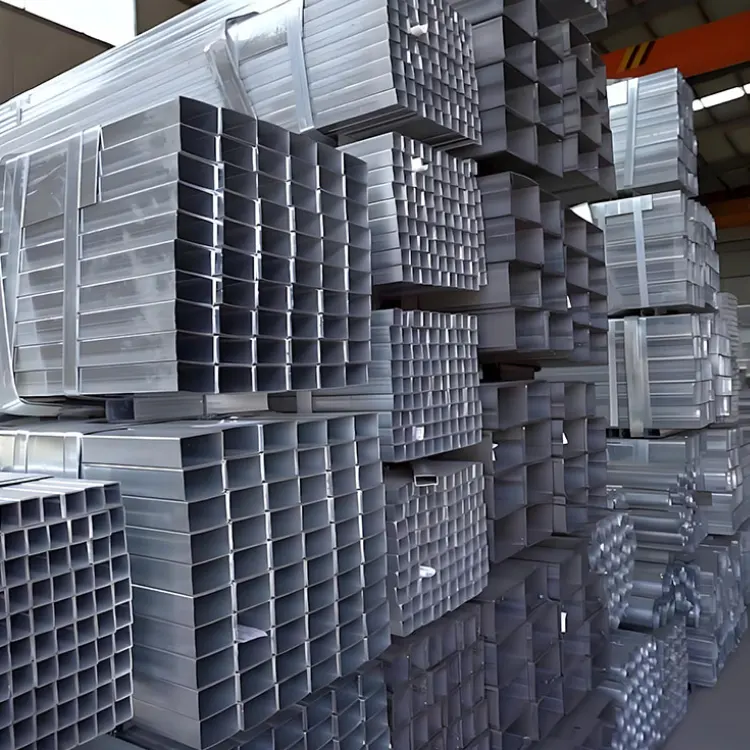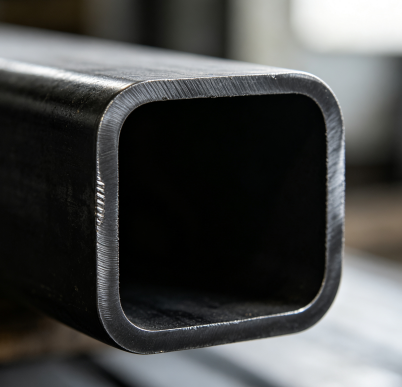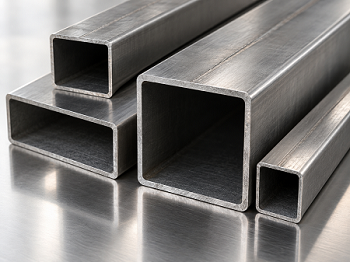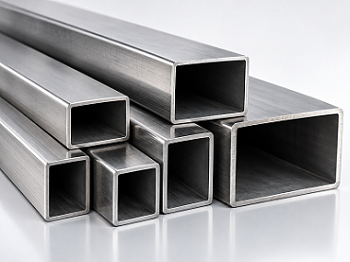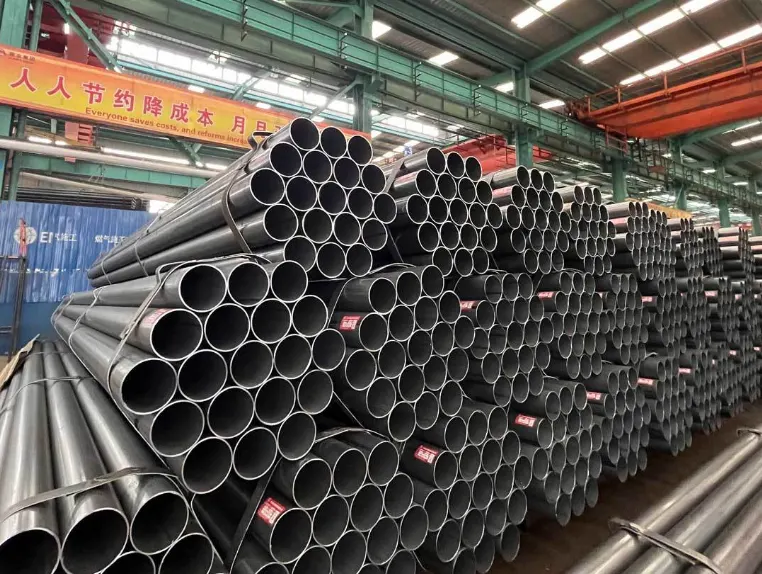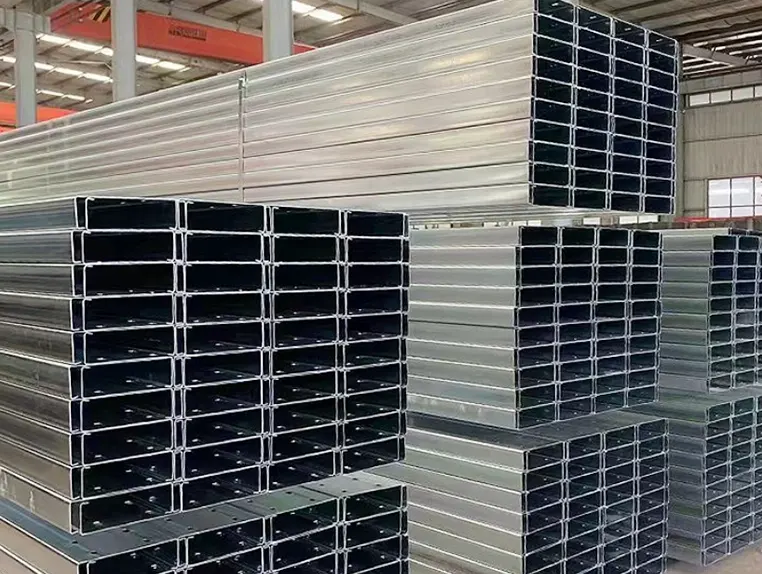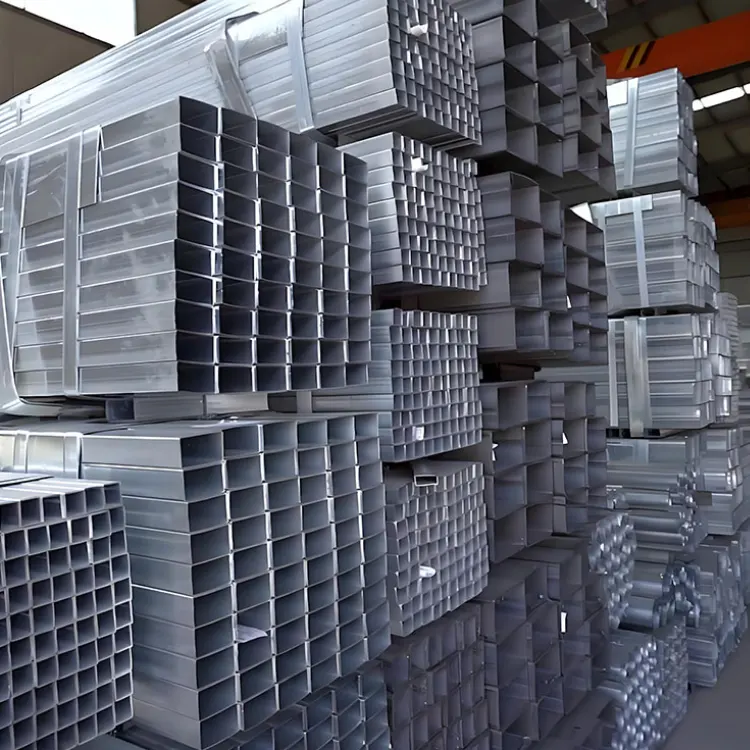
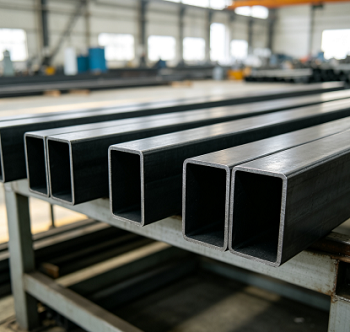
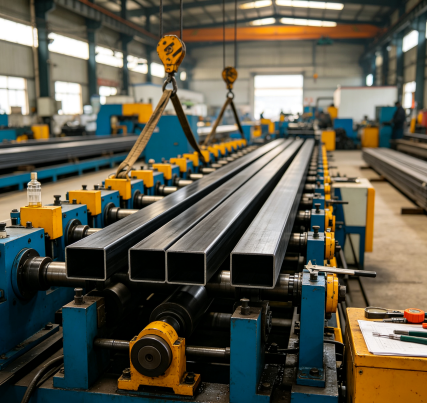
Koudtrekken is de langzaamste methode voor het produceren van vierkante buizen, maar toch vaak de enige manier om ervoor te zorgen dat machinisten geen nieuwe voorraad hoeven te snijden. Het proces van koudgetrokken vierkante en rechthoekige buizen begint met een ronde blanco buis - warmgewalst naadloos of hoogfrequent gelast (HFW). Materiaalkeuze heeft de eerste prioriteit, omdat het aantal trekbewegingen afhangt van de ductiliteit van het staal, in het bijzonder van de mate waarin het kan worden uitgerekt voordat het barst.
De blanco buis wordt eerst uitgegloeid. Koudtrekken veroorzaakt verharding van het werk; Het starten met een zachte, spanningsvrije plano zorgt ervoor dat de doorsnede over meerdere passages naar beneden kan worden getrokken zonder dat de hoeken scheuren.
Walshuid wordt verwijderd via zuurbeitsen, gevolgd door het aanbrengen van smeerfilms op fosfaat- en zeepbasis. Zonder deze lagen zou wrijving tussen het staal en de matrijs het oppervlak scheuren en de slijtage van de matrijs versnellen.
Het uiteinde van koudgetrokken vierkante en rechthoekige buizen is gesmeed (verkleind in diameter) om door de matrijs te passen. Vervolgens wordt het door een vierkante of rechthoekige matrijs getrokken die een interne doorn bevat: een cruciaal onderdeel dat voorkomt dat de buiswanden instorten en dat de binnenboring uit het midden raakt.
Elke doorgang vermindert doorgaans het dwarsdoorsnedeoppervlak met 10% tot 20%; Als u deze limiet overschrijdt, bestaat het risico dat de hoeken barsten. Tussentijds uitgloeien is nodig om de plasticiteit te herstellen, wat verklaart waarom profielen met nauwe toleranties vaak twee tot vier trekgangen vereisen en een productiecyclus van meerdere weken.
De voltooide buis wordt op meerdere rollen rechtgetrokken, op lengte gesneden en aan het uiteinde ontbraamd. Als trekken de laatste vormingsstap is, volgt spanningsvrij gloeien. Ten slotte wordt elke buis gemeten, geolied en gebundeld.
Als het eenvoudigweg in een frame moet worden gesneden en gelast, is standaardprecisie meestal voldoende; het geld kan beter worden besteed aan de wanddikte. Als de buis echter machinaal moet worden bewerkt, als geleidingsoppervlak dient of moet passen op een machinaal bewerkt vlak oppervlak, specificeer dan toleranties met hoge precisie.
"Hardgetrokken" biedt de hoogste sterkte en de laagste kosten, omdat de laatste gloeistap wordt geëlimineerd. Door gloeien wordt de taaiheid hersteld, waardoor het materiaal geschikt is voor buigen, afvlakken of uitgebreide bewerking. Door te normaliseren ontstaat een uniforme microstructuur, ideaal voor onderdelen die eerst worden gelast en later worden belast.
Veel kopers gebruiken standaard staalklasse 20# en vergroten eenvoudigweg de wanddikte. Overstappen van 20# naar 45# verhoogt de vloeigrens van 245 MPa naar 335 MPa; dit maakt vaak een vermindering van de wanddikte mogelijk, waarbij de gewichtsbesparing het verschil in materiaalkosten compenseert.
De straal van koudgetrokken vierkante en rechthoekige buizen neemt toe met de wanddikte: voor wanddiktes (S) ≤ 6 mm kan de hoekradius binnen 2,0S worden gehouden, terwijl deze voor 6–10 mm 2,5S wordt. Als een kleine hoekradius verplicht is, moet de wanddikte binnen een kleiner bereik blijven; Indien een in de tekening aangegeven radius technisch niet haalbaar is, zullen wij u hiervan direct op de hoogte stellen.
De dimensie die het succes van de montage bepaalt – of het nu de binnenboring, de zijlengte of de diagonaal is – moet degene zijn die we het meest strikt controleren; Gelieve dit op de tekening te markeren wanneer u deze naar ons verzendt.
Portaaldwarsbalken, lineaire geleidingssteunen, robotbases en werkbankframes gebruiken doorgaans afmetingen variërend van 50×50 tot 120×120 mm, waarbij de materialen gewoonlijk 20# of Q345 zijn. Toleranties van rechtheid en zijdelengte bepalen direct of geleiderails na installatie evenwijdig blijven; bijgevolg vereisen deze bestellingen doorgaans specificaties met hoge precisie.
Trekstangafstandhouders, kleppenbloksteunen en frames van de aandrijfeenheid maken gebruik van buizen van 40 x 40 tot 100 x 100 mm. Hier zijn zowel de binnenboring als de wanddikte functionele afmetingen, dus maken we gebruik van doorntrekken in plaats van hol verzinken (diameterreductie zonder doorn).
Componenten zoals rolassen, latten, spanarmen en rakelhouders variëren doorgaans van 30 x 30 tot 80 x 80 mm en gebruiken vaak 45 # staal, aangezien astappen machinaal moeten worden bewerkt om continu gebruik te kunnen weerstaan. Deze onderdelen worden doorgaans in gegloeide staat besteld; de klant voert de bewerking uit en hardt ze vervolgens uit.
Stoelframes, dakdragers, subframecomponenten en trekhaken (afmetingen 25×25 tot 60×60 mm; materialen Q235 of Q345). Sleutelfactoren hierbij zijn de lasbaarheid en het handhaven van een uniforme wanddikte op de gelaste beugellocaties.
Metalen meubilair, medische en fitnessapparatuur: ziekenhuisbedframes, verstelbare stoelen, frames voor fitnessapparatuur en telescopische handgrepen (afmetingen 20×20 tot 50×50 mm; wanddikte 1,0 tot 2,0 mm). Uniformiteit van de wanddikte is hierbij cruciaal omdat deze onderdelen doorgaans gepoedercoat zijn; elke stap in wanddikte zou door de coating heen zichtbaar zijn.
Leuningpalen, leuningprofielen, vliesgevelframes en liftkooiframes - met behulp van koudgetrokken vierkante en rechthoekige buizen waarbij de hoekradius een integraal onderdeel van het ontwerp is.
De meeste kopers vergelijken deze drie opties. De juiste keuze hangt af van welke specifieke materiaaleigenschap het meest kritisch is voor de prestaties van uw montage.
| Eigendom | Koudgetrokken (GB/T 3094-2012) | Koudgevormd / rolgevormd | Heet afgewerkt hol profiel |
| Zijtolerantie | +/-0,20 tot +/-0,30 mm bij hoge kwaliteit | Ongeveer +/-1% van de zijkant | Ongeveer +/-1% van de zijkant |
| Wandtolerantie | +/-10% S of strakker bij hoge kwaliteit | +/-10% S typisch | +/-10% S typisch |
| Hoekradius | Ingesteld door de matrijs, 2,0 S bij dunne wand | 2t tot 3t van de vormrollen | Groter, minder gecontroleerd |
| Oppervlak | Gepolijst, gebeitst, glad | Gewalste afwerking, lichte rolsporen | Geschaald, ruwer |
| Kracht | Opgeheven door koud werk door de muur | Alleen op de hoeken verhoogd | Zoals gerold |
| Aangepaste sectie | Heeft een speciale dobbelsteen nodig | Er is een paswissel nodig | Heeft een nieuwe rollenset nodig |
| Economisch maatbereik | Kleine tot middelgrote, dunne tot middelgrote wand | Middelgrote tot grote, lange runs | Groot, structureel |
| Eenheidskosten | Hoogste | Laagste | Midden |
Onze fabriek is gevestigd in Daqiuzhuang, Tianjin, waar het stansen, beitsen, trekken, warmtebehandeling en galvaniseren van buizen allemaal binnen een paar kilometer mogelijk zijn. We kunnen de productie binnen enkele dagen in plaats van weken omschakelen naar nieuwe specificaties. We citeren zelfs kleine bestellingen (er is geen minimale bestelhoeveelheid (MOQ)) en proefbestellingen volgen hetzelfde productieproces als massaproductie. Documentatie vergezelt de zending; elke batch bevat een materiaalcertificaat (met vermelding van het hittenummer, de chemische samenstelling en mechanische eigenschappen), evenals onze eigen dimensionale en oppervlakte-inspectiegegevens. Als een project inspectie door derden vereist, informeer ons dan eenvoudigweg over de normen en het inspectiebureau bij het bevestigen van de bestelling, en wij regelen de inspectie volgens het vereiste bemonsteringsplan.
A: Voor buitentoepassingen bieden wij thermisch verzinken, standaard verzinken of poedercoaten aan. Vertel ons alstublieft de gebruiksomgeving (zoals ondergronds, op zee, in contact met kunstmest of wasgebieden) en wij zullen de juiste coating selecteren.
A: In overeenstemming met GB/T 3094-2012 trekken we de kwaliteiten 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) en Q345 (B, C, D, E) koud. Leveringsvoorwaarden omvatten hardgetrokken, gegloeid of genormaliseerd.
A: Standaardprecisie is meestal voldoende voor onderdelen die eenvoudigweg op lengte worden gesneden en in een frame worden gelast. Specificeer een hoge nauwkeurigheid als de onderdelen machinaal moeten worden bewerkt, als geleidingsoppervlakken dienen of op machinaal bewerkte vlakke oppervlakken worden vastgeschroefd. Het verschil is aanzienlijk: voor een zijdelengte van 50 mm is dit ±0,40 mm vs. ±0,30 mm; voor 100 mm is dit ±1% vs. ±0,8%. Vermeld het cijfer bij uw aanvraag, dan bevestigen wij dit in de bestelling.
A: Niet-standaard vierkante buizen vereisen gespecialiseerde matrijzen, en de kosten van deze matrijzen moeten door de bestelling worden gedekt; Daarom vereisen we, in plaats van een vaste minimale bestelhoeveelheid (MOQ), een redelijk bestelvolume.
A: Koudgetrokken vierkante en rechthoekige buizen worden geleverd in een gebeitst, gefosfateerde en licht geoliede staat, wat ideaal is voor machinale bewerking en verven.
A: Deze parameters worden bepaald door de matrijs en de doorn, niet door de machinebediener. De doorn stabiliseert de binnenboring – cruciaal voor een uniforme wanddikte – terwijl het hoekprofiel van de matrijs de straal bepaalt. Bij elke doorgang worden metingen uitgevoerd en eindproducten worden geverifieerd aan de hand van de GB/T 3094-2012-normen voor de lengte van de zijkant, de wanddikte, de concaviteit/convexiteit van de zijkant, de hoekradius en de rechtheid; records worden bijgehouden op serienummer.
Adres
S213 Jinghai-district, Tianjin-stad, China
Tel