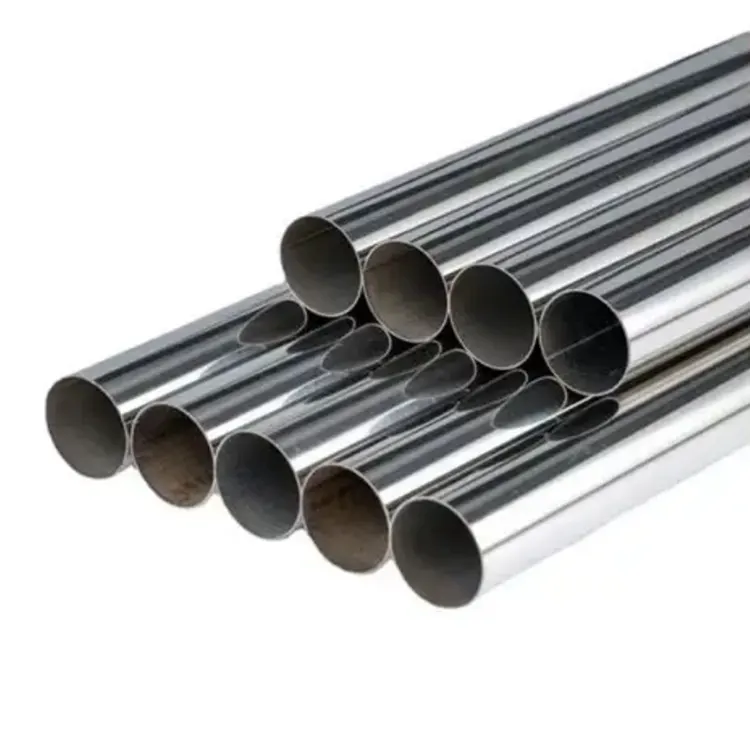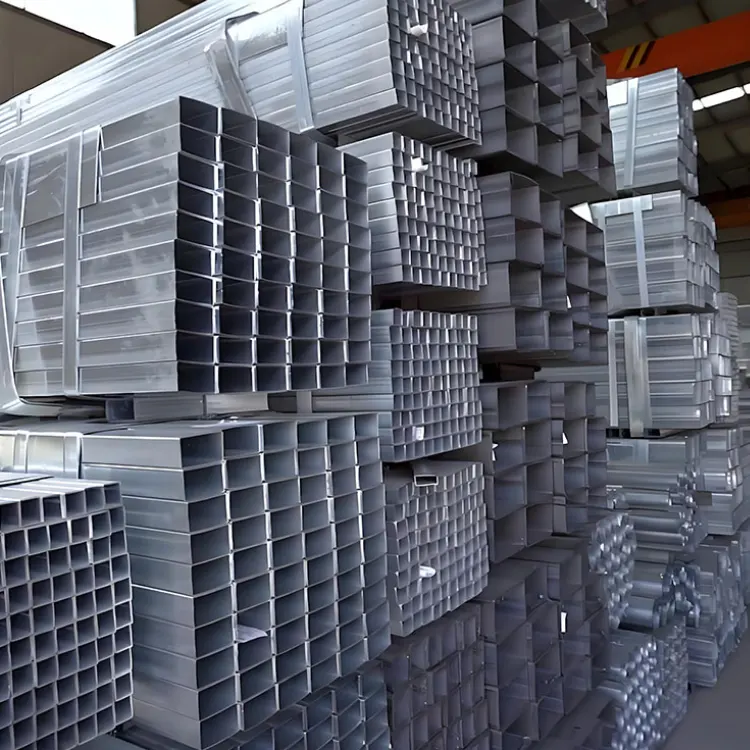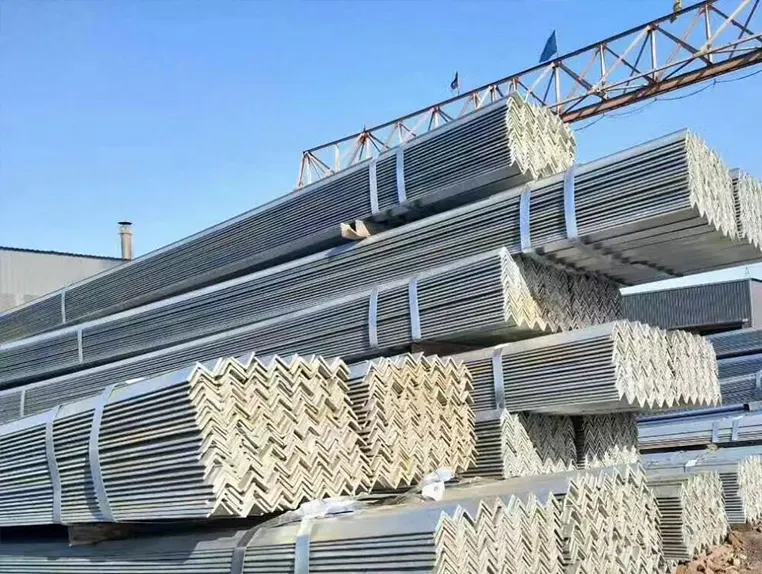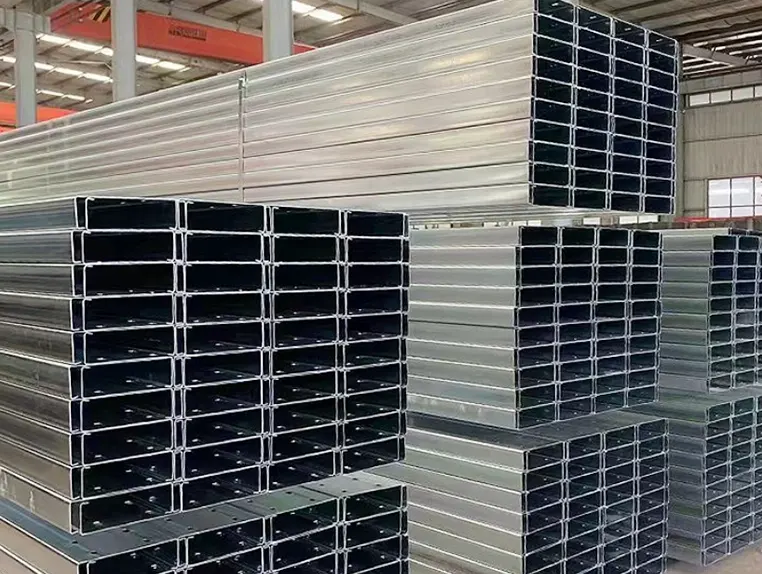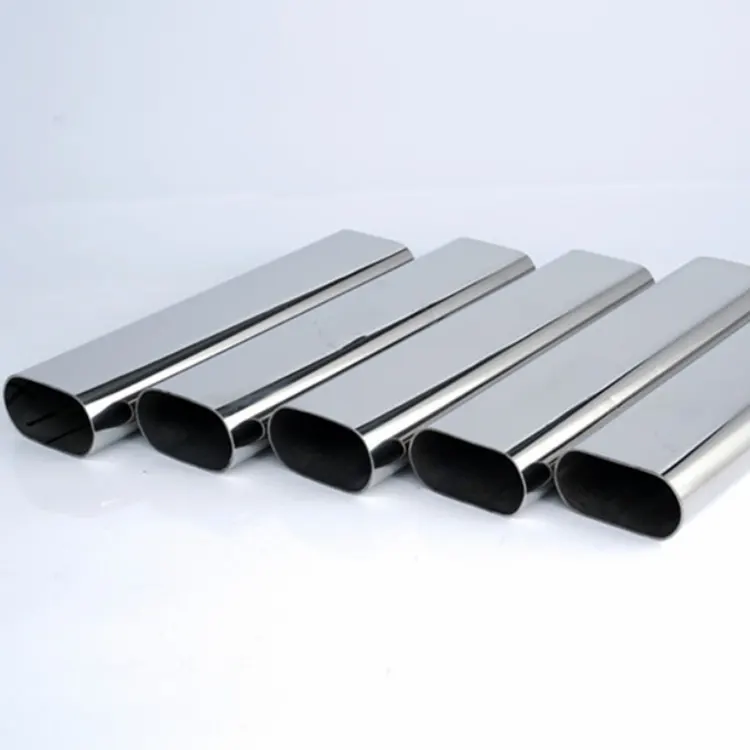
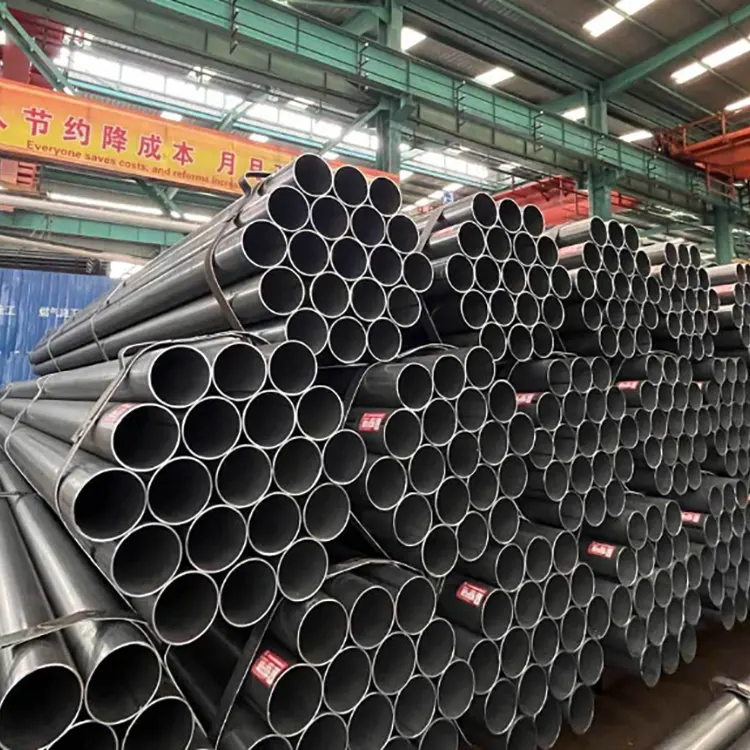
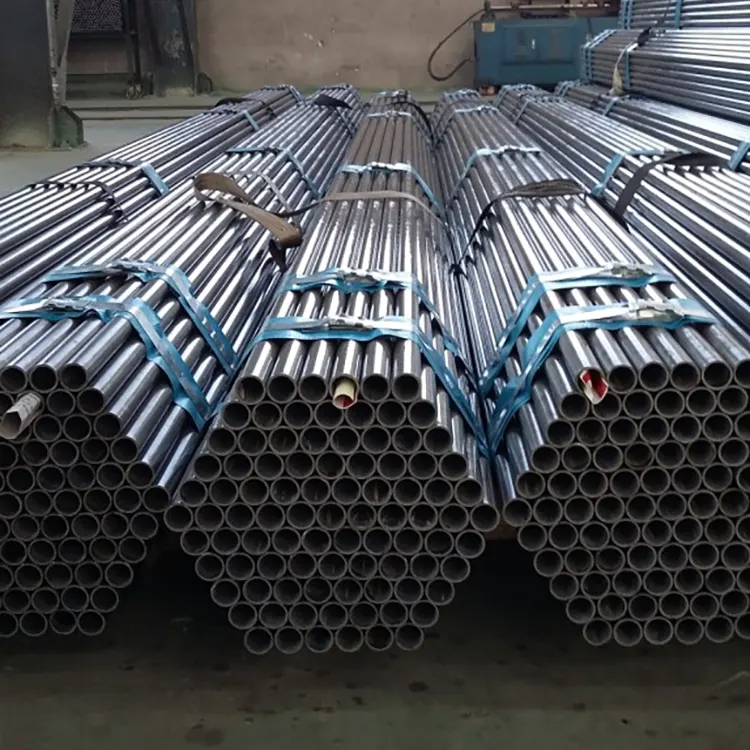
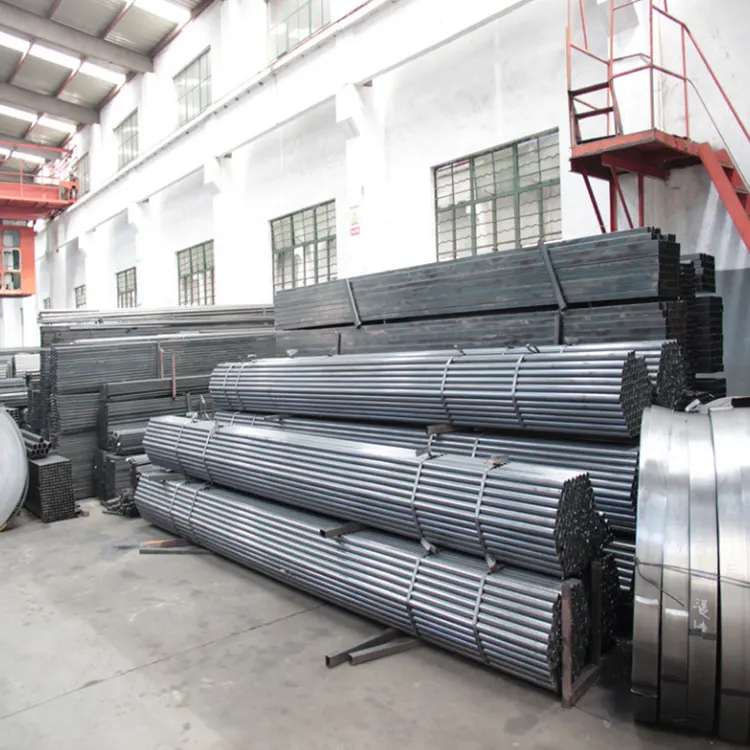
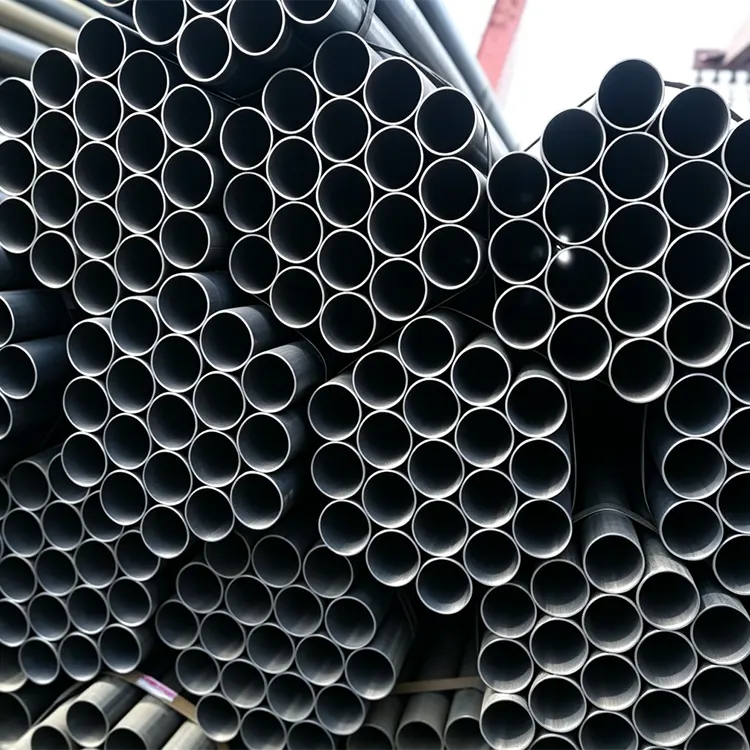
Wanneer Xinlida Factory deze gelaste stalen buis vervaardigt, gebruikt deze hoogwaardige warmgewalste stalen strips als basismateriaal en vormt deze via een geautomatiseerd hoogfrequent weerstandslasproces. De stalen strips zijn stevig verbonden, de vormrondheid is standaard, het buislichaam heeft een hoge rechtheid en de gehele buis is vrij van vervorming, uitpuilen of verkeerde uitlijningsfouten. Het lasproces is geconcentreerd in hitte, de vormingssnelheid is hoog, het door hitte beïnvloede gebied is minimaal en er zijn geen algemene procesproblemen zoals grove korrelvorming of lasscheuren. De algehele taaiheid en ductiliteit van het buismateriaal zijn uniform en stabiel, waardoor het zeer geschikt is voor daaropvolgende secundaire bewerkingen zoals buigen, snijden, boren, draadsnijden en afschuinen.
De binnen- en buitenwanden van de afgewerkte buis zijn glad en vlak, zonder ophoping van oxideaanslag of deuken en bramen. De binnendiameter voldoet aan de norm. De installatie van buisfittingen, flenzen en verbindingen heeft betere afdichtingsprestaties, waardoor lekkagegevaren tijdens watertransport- en ventilatieprocessen effectief worden vermeden. De mechanische eigenschappen van het product zijn uniform, met een stabiele weerstand tegen druk, buiging en vervorming. Onder normale belastingen, winddruk en bodemzettingsomstandigheden is de kans kleiner dat de constructie vervormt, waardoor deze geschikt is voor grootschalige gestandaardiseerde bouwprojecten.
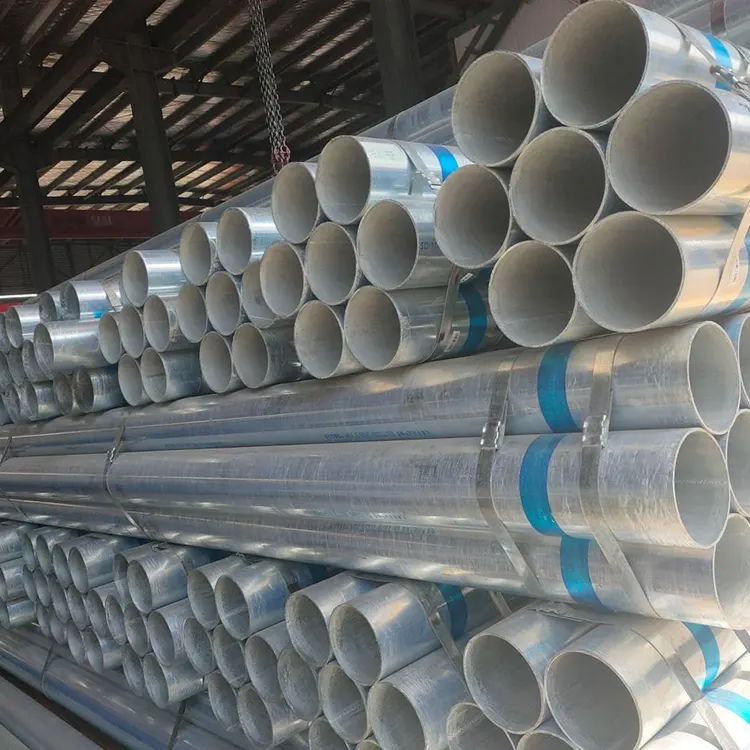
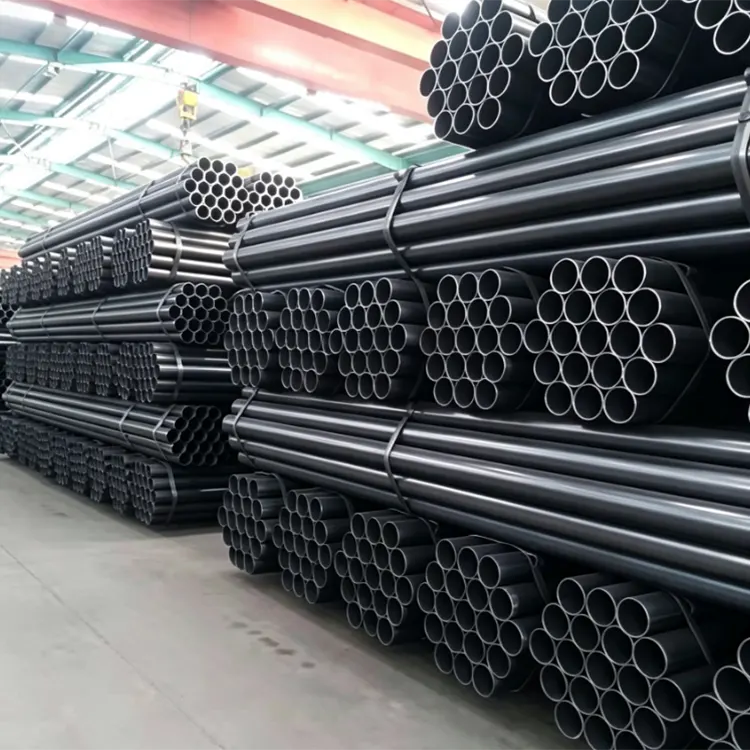
Het kan worden ingedeeld in twee hoofdcategorieën op basis van de gebruiksomgeving: zwartgekleurde gelaste buizen in de originele kleur en nabehandeling gegalvaniseerde gelaste buizen. De originele kleurgelaste buizen zijn geschikt voor droge constructies binnenshuis, tijdelijke bouwfaciliteiten, apparatuurrekken en stalen binnenconstructies; De gegalvaniseerd behandelde gelaste buizen hebben een oppervlaktecorrosieversterking ondergaan, zijn bestand tegen oxidatie en waterdamperosie en kunnen lange tijd worden gebruikt in buitenscenario's zoals open lucht, vochtige en geventileerde ruimtes, waardoor de frequentie van later onderhoud en renovatie aanzienlijk wordt verminderd.
Gelaste stalen buizen zijn geschikt voor de productie van meerdere specificaties en materialen met gradiënteigenschappen. Het omvat alles, van lichtgewicht decoratieve buizen tot middelzware en zware technische buizen, en bestrijkt een breed scala aan algemene scenario's, zoals civiele techniek, productie van apparatuur, tuinhekken, hulpmaterialen voor staalconstructies, pijpleidingindeling en tijdelijke technische ondersteuning. Vergeleken met andere stalen buizen hebben hoogfrequent gelaste buizen een sterke productiestabiliteit, kleine specificatietoleranties en flexibele levering. Ze zijn het voorkeursmateriaal voor het verlagen van de kosten en het verhogen van de efficiëntie bij technische aanbestedingen en voor gestandaardiseerde constructies.
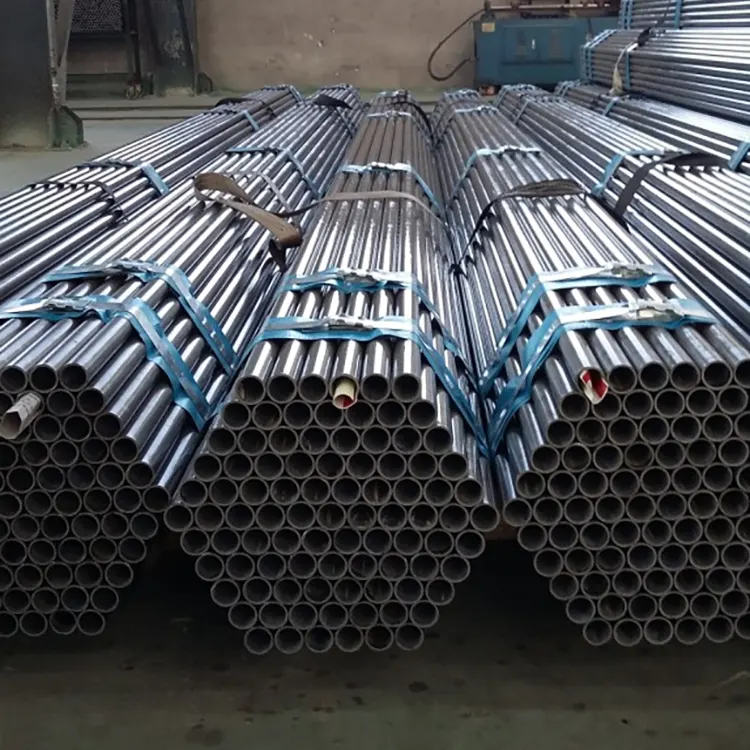
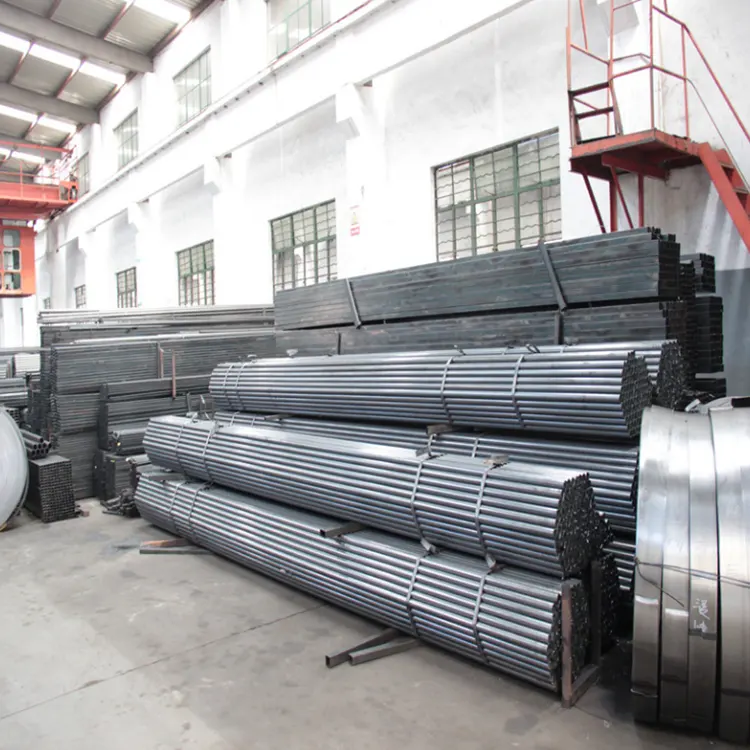
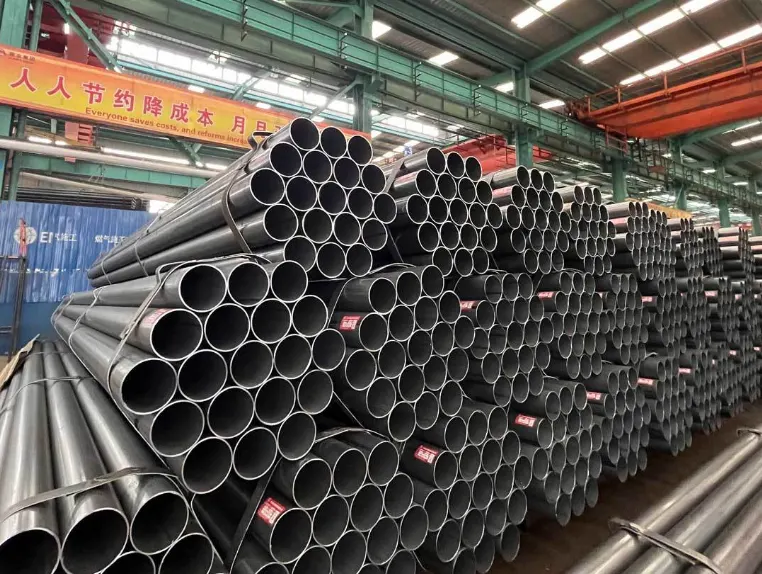
Hoogfrequent gelaste buis met rechte naad
1. Voorbehandeling van grondstoffen: afwikkelen van stalen rollen, afvlakken, uitlijnen, opslag van live-lussen
2. Vormen en walsen van buis: stalen strip wordt door walsen tot een ronde buisplano gerold
3. Hoogfrequent lassen: vorming van rand-hotmelt-extrusie, verwijderen van lassporen
4. Koeling en vormgeving: waterkoeling voor koeling, dimensionering, rechtmaakcorrectie van de buis
5. Online foutdetectie: het detecteren van lasruimten, scheuren, etc. defecten
6. Op standaardlengte zagen: gebruik een vliegende zaag om in de standaardlengte te zagen
7. Verwerking van het eindproduct: afkanten, waterdruktest, kwaliteitsinspectiemarkering, verpakking
1. Brede stalen strip afwikkelen en afvlakken, schuin spiraalvormig rollen van de buisplano
2. Booglassen van zowel binnen- als buitenlagen
3. Foutdetectie, verwerking van buiseindgroeven, waterdruktest
DN nominale diameter + buitendiameter + gebruikelijke wanddikte 1. DN15 (4 inch): Φ21,3, wanddikte 2,5/2,75/2,8 mm 2. DN20 (6 inch): Φ26,9, wanddikte 2,5/2,75/2,8 mm 3. DN25 (1 inch): Φ33,7, wanddikte 2,75/3,0/3,2 mm 4. DN32 (1,2 inch): Φ42,4, wanddikte 2,8/3,2/3,5 mm 5. DN40 (1,5 inch): Φ48,3, wanddikte 3,0/3,2/3,5 mm 6. DN50 (2 inch): Φ60,3, wanddikte 3,0/3,2/3,5 mm 7. DN65 (2,5 mm) inch): Φ76,1, wanddikte 3,2/3,5/4,0 mm 8. DN80 (3 inch): Φ88,9, wanddikte 3,5/4,0/4,5 mm 9. DN100 (4 inch): Φ114,3, wanddikte 3,75/4,0/4,5 mm 10. DN150 (6 inch): Φ168,3, wanddikte 4,0/4,5/5,0 mm 11. DN200 (8 inch): Φ219.1, wanddikte 4,5/5,0/6,0 mm Standaardlengte: 6 meter als hoofdoptie, met een kleine hoeveelheid van 9/12 meter
Gemeenschappelijke buitendiameter + mainstream wanddikte 1. Φ26,8, Φ33,5: 2,0–3,0 mm (meubilair, bedrading) 2. Φ48 (speciaal voor steigers): 2,75/3,0/3,2/3,5 mm 3. Φ60, Φ76, Φ89: 2,5–4,0 mm (kassen, kolommen) 4. Φ114, Φ140, Φ165: 3,5–6,0 mm (steunen van staalconstructies) 5. Φ219–Φ630: 4–10 mm (grote paalfunderingen, staalconstructies)
1. Belangrijkste externe diameter: Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Normale wanddikte: 4–14 mm, vaak gebruikt in de techniek 6/8/10/12 mm
3. Lengte: 6 m, 12 m, standaard voor 3PE anticorrosiecoating met grote diameter
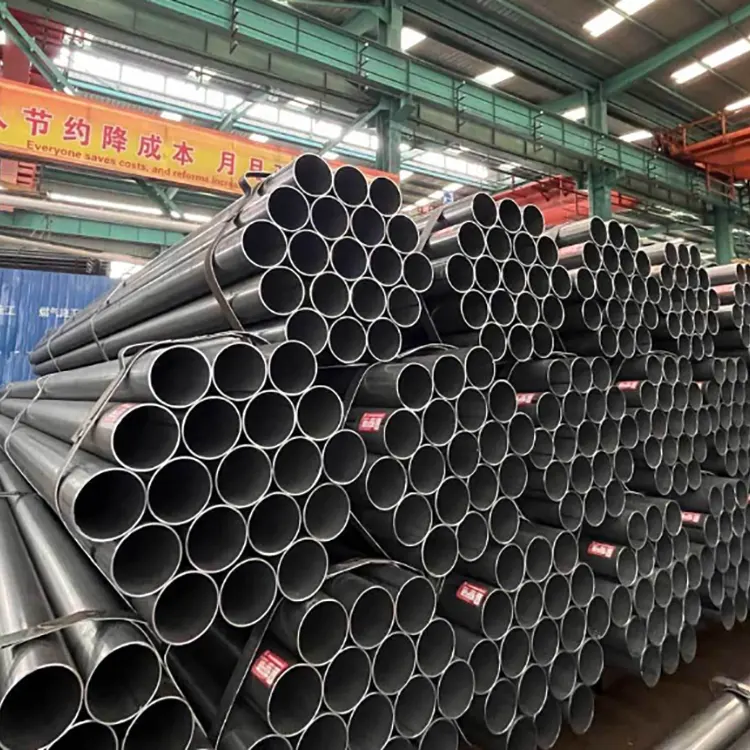
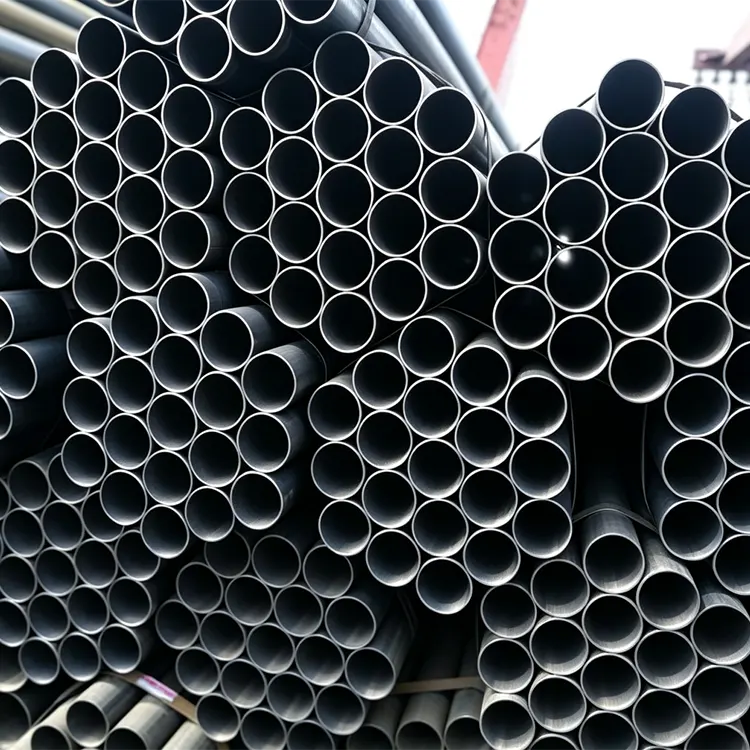
1. Controleer de materiaalspecificaties voor binnenkomende stalen strips, voer inspecties uit op dikte en mechanische eigenschappen en elimineer kromgetrokken, gelaagde en verroeste defecte materialen;
2. Voer foutdetectie uit bij stuiklassen van stalen strips om potentiële gevaren veroorzaakt door lasnaden in de eindproducten te voorkomen.
1. Kalibreer de vormrollen regelmatig om de uitlijning van de stalen strips te controleren en verkeerde uitlijning, overlapping en ongelijkmatige openingen tussen de plano's van de pijp te voorkomen;
2. Houd de vormboog in de gaten om rimpels, uitstulpingen en overmatige ellipticiteit van de pijpwand te voorkomen.
1. Handhaaf een stabiele hoogfrequente stroom, extrusieroldruk en lassnelheid om volledige lasfusie te garanderen, zonder holtes, slakinsluiting of koudlassen;
2. Standaardiseer het schraapproces voor interne en externe lasrupsen, zodat er geen krassen op het basismateriaal en geen resterende lassporen ontstaan;
3. Controleer de lasdraad en het vloeimiddel voor spiraalbuizen strikt, bewaak de penetratiediepte en zorg voor volledige interne en externe laspassages zonder luchtgaten of scheuren.
1. Kalibreer de maateenheid regelmatig om de toleranties voor de buitendiameter en wanddikte te controleren;
2. Voer online rechttrekken uit om het buigen en draaien van buizen te voorkomen, zodat de rechtheid wordt gewaarborgd;
3. Kalibreer de vliegzaag regelmatig om er zeker van te zijn dat de standaardafwijking van de vaste lengte binnen het bereik ligt.
1. De gehele lijn uitrusten met wervelstroom-/ultrasone foutdetectie, real-time detectie van lasscheuren, onvolledige versmelting en poriën uitvoeren en automatisch de niet-conforme secties markeren;
2. Kalibreer regelmatig de foutdetectieapparatuur om gemiste detecties en verkeerde beoordelingen te voorkomen.
1. Voer waterdruktests uit op elke pijp voor vloeistofgebruik, behoud de standaarddruk en controleer op lekken of lasscheuren;
2. Verleng de duur van de statische waterdruk voor hogedrukleidingen en volg strikt de testspecificaties voor spiraalvormige buizen met grote diameter.
1. Bewerk platte koppen en afschuiningen gelijkmatig en zorg ervoor dat er geen bramen, inkepingen of vervormingen aan de buisuiteinden optreden;
2. Voer een uitgebreide handmatige inspectie van het oppervlak uit: het uitzoeken en isoleren van krassen, roest, inkepingen en lasrupsdefecten.
1. Controleer strikt de zuurwassing, de zinktemperatuur en de laagdikte tijdens het verzinkings-/corrosieproces, zodat er geen gemiste coating of afbladdering plaatsvindt;
2. Neem monsters van de eindproducten voor mechanische trek-, druk- en buigtests, waarbij de materiaaleigenschappen opnieuw worden gecontroleerd;
3. Markeer de etiketten duidelijk, classificeer en verpak, bewaar de kwaliteitsinspectiegegevens en zorg voor traceerbaarheid van producten.
1. Vormrollen, lasmachines en foutdetectie-instrumenten regelmatig inspecteren, kalibreren en onderhouden;
2. Operators zijn in het bezit van certificaten en voeren regelmatig inspecties van procesparameters uit, waarbij ze de machine onmiddellijk stoppen en bijsturen als zich afwijkingen voordoen.
Adres
S213 Jinghai-district, Tianjin-stad, China
Tel